Серийное производство комплектующих для станков с ЧПУ: кейс по изготовлению 300 цилиндрических шестерен по фото заказчика
В современном машиностроении и станкостроении надежность конечного оборудования напрямую зависит от качества каждого отдельного узла. Когда речь идет о серийной сборке станков с числовым программным управлением (ЧПУ), к комплектующим предъявляются самые жесткие требования по точности геометрии, повторяемости параметров и износостойкости.
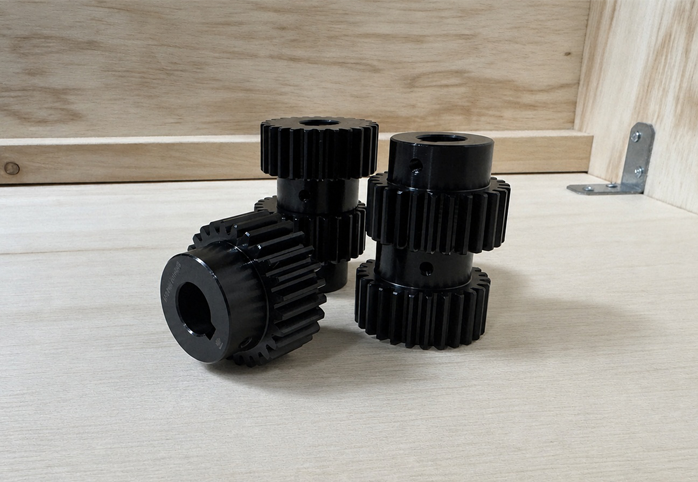
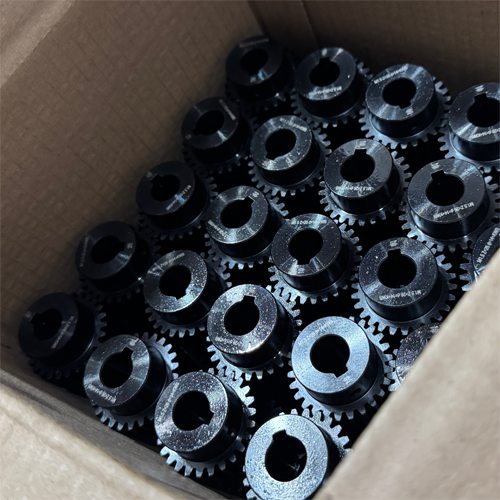
Недавно в нашу компанию обратился постоянный партнер — производитель промышленных станков с ЧПУ. Заказчику требовалась крупная партия приводных элементов для запуска новой линейки оборудования. В этой статье мы подробно разберем все этапы реализации проекта: от получения фотографий от клиента до отгрузки готовой партии из 300 шестерен с защитным покрытием.
Исходные данные и спецификация заказа
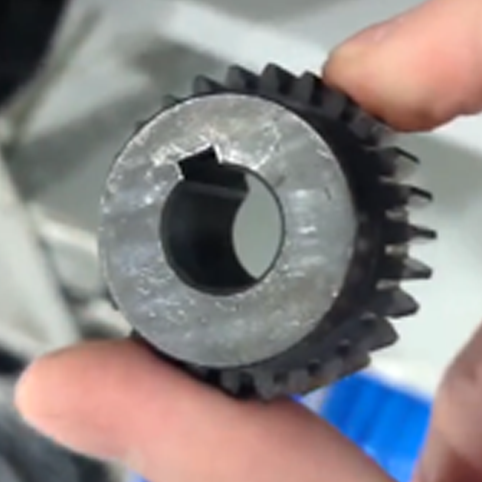
Особенность данного обращения заключалась в том, что у клиента на руках не было готовой конструкторской документации. В качестве технического задания заказчик прислал подробные фотографии требуемой детали, пояснения по ее применению в кинематической схеме станка и базовые присоединительные размеры.
На основе полученных данных наши инженеры сформировали техническую спецификацию изделия:
-
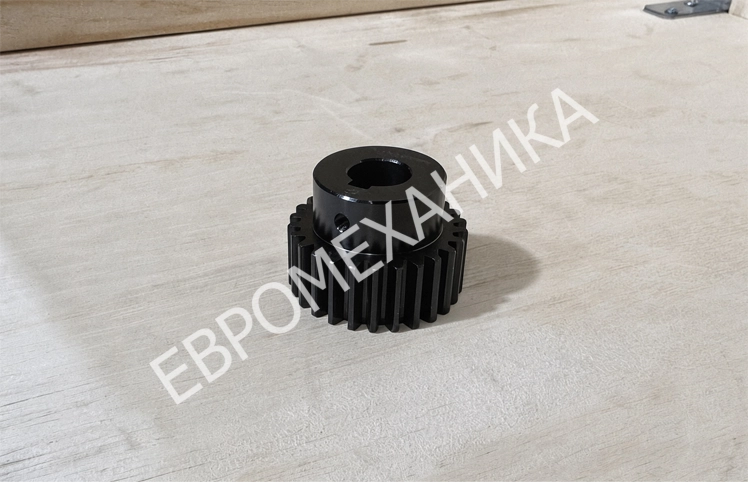
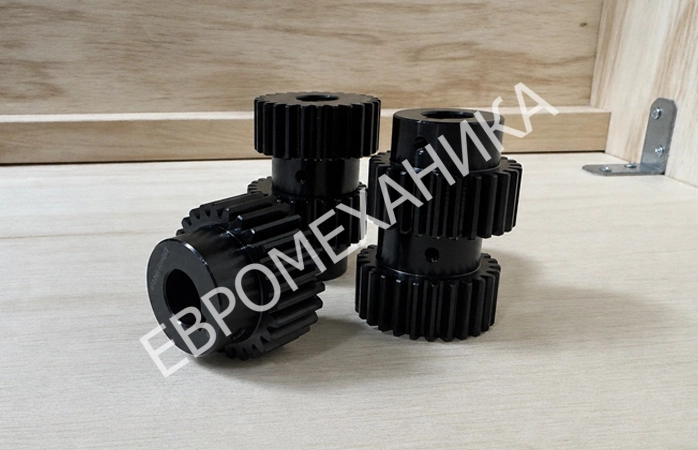
Тип детали: шестерня цилиндрическая прямозубая.
-
Модуль зацепления (M): 1,5 мм.
-
Количество зубьев (Z): 26.
-
Посадочное отверстие (d): 14 мм.
-
Шпоночный паз: 5 × 2,3 мм (выполнен в соответствии со стандартными допусками для надежной передачи крутящего момента).
-
Дополнительная фиксация: радиальное резьбовое отверстие М4 под установочный винт.
-
Финишная обработка: чернение (BLACK) - защитное антикоррозийное покрытие.
-
Маркировка: нанесение идентификационного кода EMT.
-
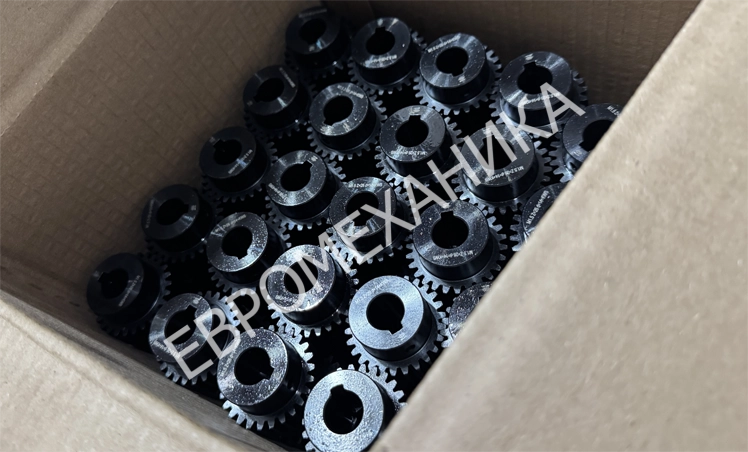
Объем партии: 300 штук.
Почему точность критически важна для станков с ЧПУ
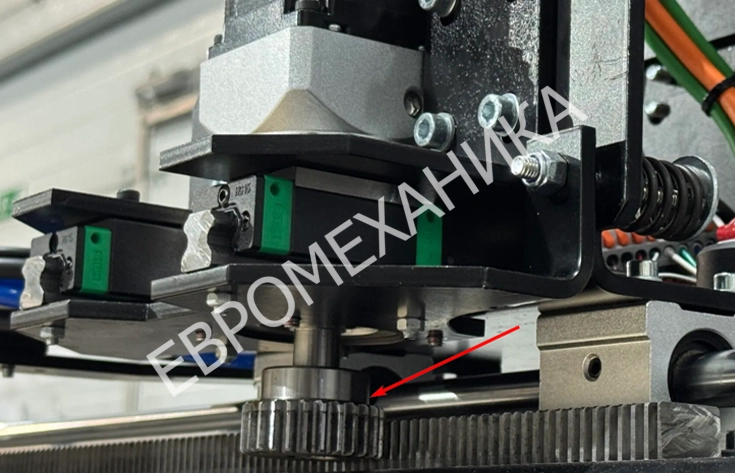
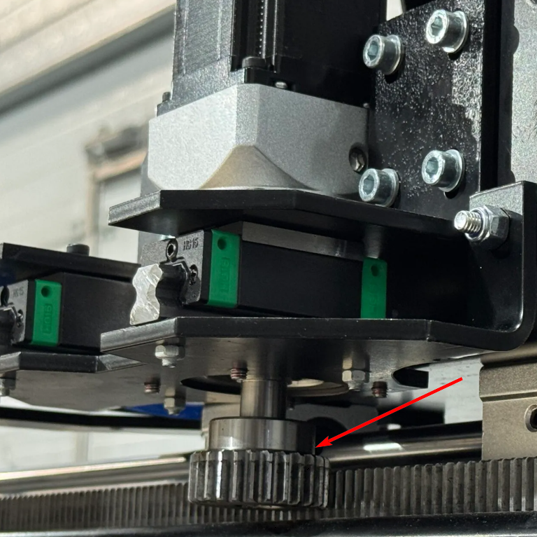
В станках с числовым программным управлением цилиндрические шестерни с модулем 1,5 чаще всего работают в узлах подачи, приводах вспомогательных механизмов или редукторах шаговых и серводвигателей. Любое отклонение в профиле зуба, биение посадочного отверстия или несоблюдение соосности неизбежно приводят к негативным последствиям:
-
Появление люфтов (мертвого хода). В ЧПУ-оборудовании люфт в зубчатой передаче напрямую снижает точность позиционирования инструмента и ухудшает качество обработки деталей.
-
Повышенный шум и вибрации. Некорректное зацепление вызывает ударные нагрузки, которые передаются на станину и шпиндель станка.
-
Ускоренный износ сопряженных узлов. Неравномерное распределение нагрузки приводит к быстрому выкрашиванию зубьев и выходу из строя подшипниковых опор.
Учитывая, что партия предназначалась для серийной сборки, критически важным условием была полная взаимозаменяемость всех 300 деталей. Каждая шестерня должна была идеально вставать на вал без ручной подгонки на сборочном участке клиента.
Этап 1. Реверс-инжиниринг и разработка конструкторской документации
Поскольку клиент предоставил только фотографии и габаритные требования, первым этапом работы стал реверс-инжиниринг и проектирование. Конструкторский отдел нашей компании выполнил полный цикл расчетов зубчатого зацепления.
Инженеры определили делительный диаметр (d = M × Z = 1,5 × 26 = 39 мм), диаметр вершин и впадин зубьев, а также рассчитали необходимые допуски по квалитетам точности для посадочного отверстия Ø14 мм и шпоночного паза 5 × 2,3 мм. Особое внимание уделили расположению резьбового отверстия М4: оно должно обеспечивать надежную фиксацию шестерни от осевого смещения, не ослабляя при этом конструкцию ступицы.
Результатом этого этапа стал комплект конструкторской документации (чертежи и 3D-модель), выполненный по стандартам ЕСКД. Чертеж был передан заказчику на согласование. После утверждения всех размеров и допусков проект поступил в технологический отдел для написания управляющих программ для станков с ЧПУ.
чертеж500.png)
Этап 2. Выбор материала и механическая обработка
Для обеспечения длительного ресурса работы шестерен в составе станочного оборудования была выбрана качественная конструкционная сталь с оптимальным сочетанием прочности и обрабатываемости (сталь 45 с последующей термообработкой для повышения твердости рабочих поверхностей зубьев).
Производственный цикл изготовления партии из 300 штук был разбит на несколько последовательных технологических операций:
1. Токарная обработка с ЧПУ
Из калиброванного прутка на токарных автоматах с ЧПУ были выточены заготовки шестерен. За один установ выполнялась проточка наружного диаметра под нарезку зубьев, торцевание, формирование ступицы и расточка центрального отверстия Ø14 мм с жестким допуском. Использование современного токарного оборудования позволило добиться минимального радиального и торцевого биения.
2. Зубофрезерная обработка
Нарезка 26 зубьев с модулем 1,5 осуществлялась методом обкатки на высокоточном зубофрезерном оборудовании с использованием червячных фрез класса точности А. Этот метод гарантирует правильную эвольвентную форму профиля зуба и высокую чистоту поверхности.
3. Долбление шпоночного паза и сверление
На следующем этапе в посадочном отверстии Ø14 мм был выполнен шпоночный паз шириной 5 мм и глубиной 2,3 мм. После этого на фрезерном обрабатывающем центре производилось сверление и нарезание резьбы М4 в ступице шестерни, а также снятие фасок и удаление заусенцев.
Этап 3. Термообработка, покрытие BLACK и маркировка EMT
Чтобы шестерни выдерживали постоянные циклические нагрузки в станках с ЧПУ, детали прошли этап термического улучшения. Это позволило повысить твердость поверхности зубьев, сохранив при этом вязкую сердцевину, устойчивую к ударным нагрузкам.
Далее партия поступила на участок финишной обработки:
-
Химическое оксидирование (покрытие BLACK). Данный вид покрытия создает на поверхности металла тонкую, плотную оксидную пленку глубокого черного цвета. Она надежно защищает сталь от коррозии при эксплуатации в условиях цеха и контакте со смазочно-охлаждающими жидкостями (СОЖ), при этом практически не изменяя геометрические размеры детали (толщина пленки составляет всего 1–3 микрона). Кроме того, такое покрытие улучшает удержание смазки в зоне зацепления.
-
Лазерная маркировка EMT. На завершающем этапе на торец каждой из 300 шестерен с помощью волоконного лазера была нанесена четкая, нестираемая маркировка EMT. Это упрощает складской учет у заказчика и исключает пересортицу при сборке различных узлов станка.
Этап 4. Контроль качества (ОТК)
При серийном производстве контроль качества проводится не только на финише, но и на каждом переделе. Однако финальная приемка партии из 300 штук включала в себя строгую проверку по ключевым параметрам:
-
Контроль посадочного отверстия Ø14 мм с помощью калибров-пробок.
-
Проверка ширины и глубины шпоночного паза 5 × 2,3 мм.
-
Измерение длины общей нормали и контроль профиля зубьев на зубоизмерительном приборе.
-
Проверка резьбы М4 резьбовыми калибрами.
-
Визуальный контроль равномерности покрытия BLACK и читаемости маркировки EMT.
Вся партия успешно прошла проверку отдела технического контроля: процент брака составил 0%, а отклонения размеров не выходили за рамки заданных полей допусков.
Итоги проекта
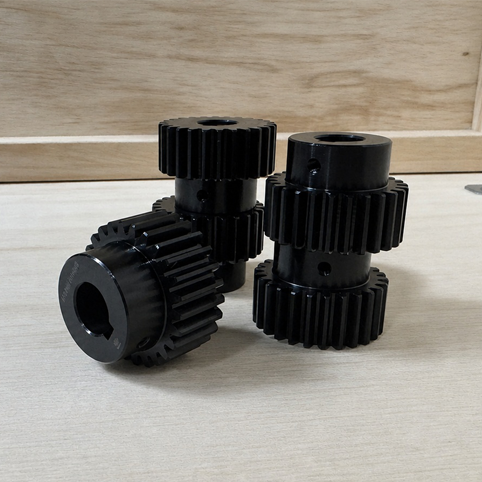
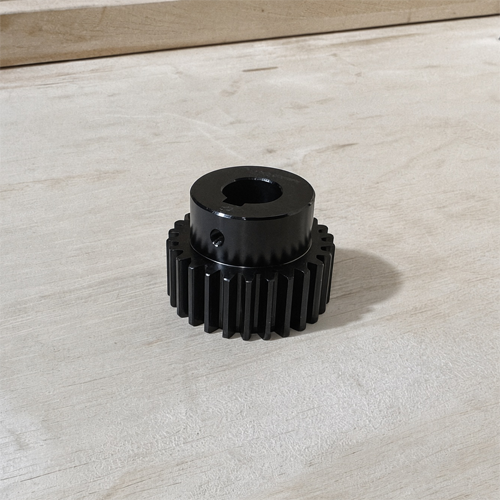
В результате слаженной работы конструкторов, технологов и станочников заказчик получил 300 полностью готовых к установке цилиндрических шестерен точно в оговоренные сроки. Благодаря тому, что наша компания взяла на себя разработку чертежей по фотографиям, клиент сэкономил время своего конструкторского бюро и избежал рисков, связанных с ошибками в расчетах зубчатых передач.
Готовые изделия уже переданы на сборочный конвейер партнера и используются в серийном производстве современных станков с ЧПУ.
Нужно изготовить шестерни, валы или другие детали по чертежам, образцам или фотографиям? Наша команда готова выполнить полный цикл работ: от реверс-инжиниринга и разработки документации по ЕСКД до серийного выпуска деталей с термообработкой и защитным покрытием. Присылайте ваши задачи — рассчитаем стоимость и сроки производства!